

EPS・EPE包装材の製造端材はどう処理する?工場内回収・減容のポイント
EPS(発泡スチロール)やEPE(発泡ポリエチレン)の包装材を製造する工場では、成形、裁断、打ち抜きなどの工程から端材や不良品が継続的に発生します。こうした端材は、一度に大量に出るとは限りません。朝に片付けても午後にはまた新しい端材が増え、生産が続く限り廃材も少しずつ増えていきます。
そのため、包装材工場で端材処理を考える際は、「1日に何kg出るか」だけでは十分ではありません。どのくらいのペースで発生するのか、どの程度のスペースを占めるのか、作業員が1日に何回移動・整理しているのかまで確認する必要があります。
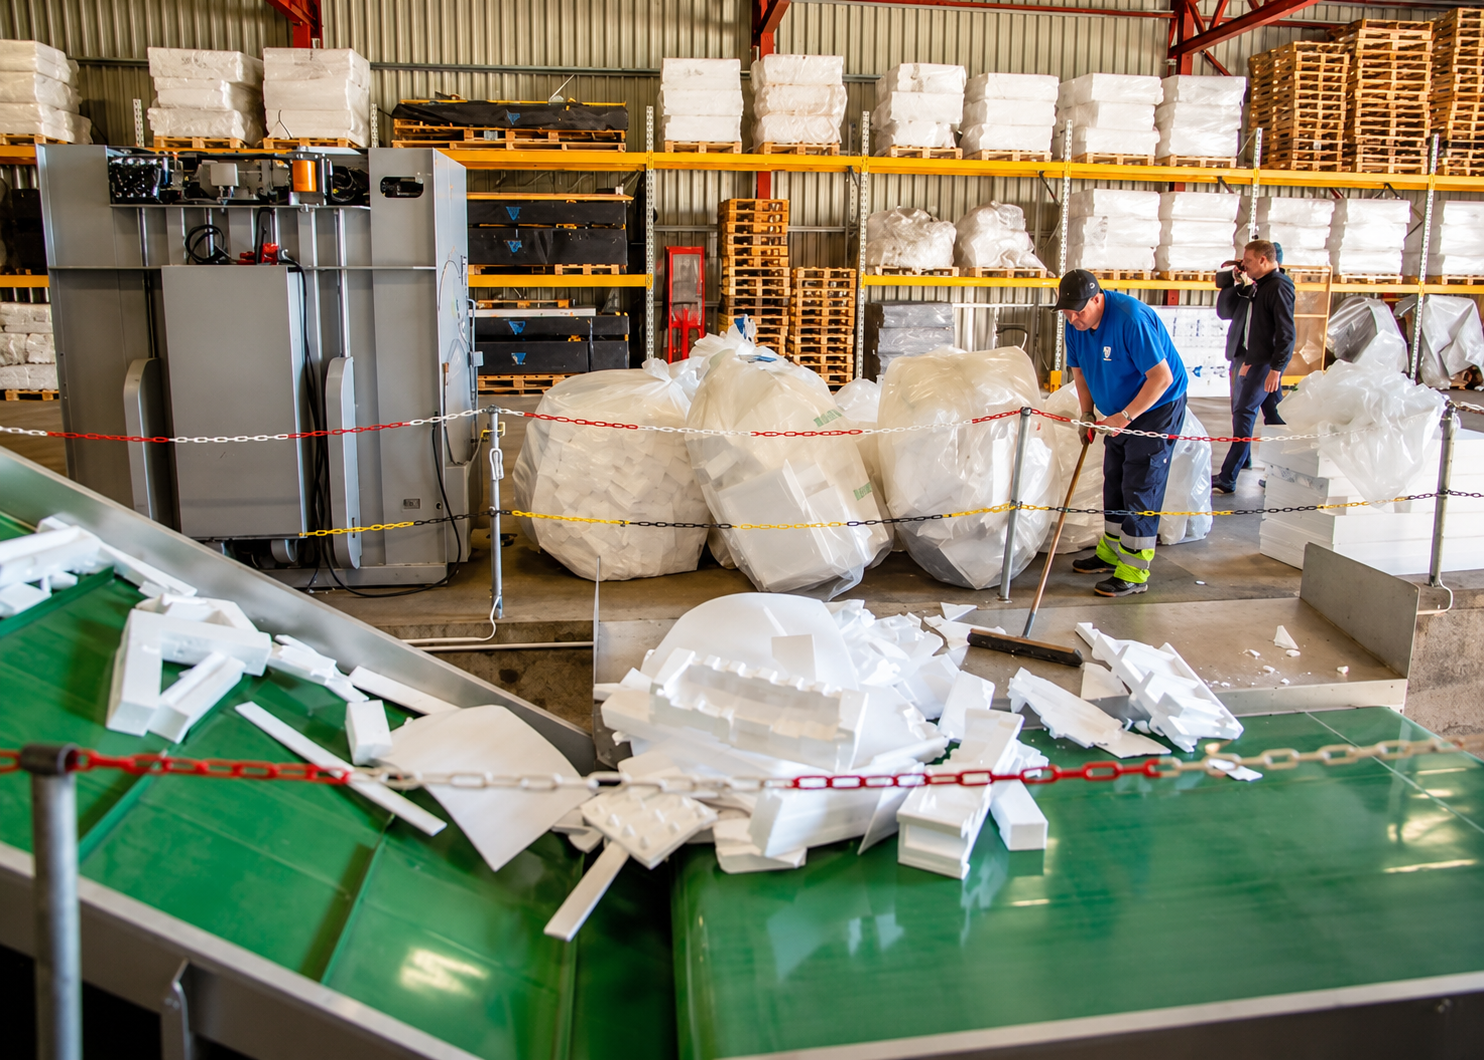
生産端材は重量だけでなく「保管スペースの埋まり方」を確認する
EPS・EPE端材では、重量だけで現場の負担を判断しにくい場合があります。同じ重量でも、小さなEPS裁断くずと大型の成形不良品では、必要な保管スペースが大きく異なります。EPEも、薄いシート端材、打ち抜き後の枠材、厚いブロック状の端材では、かさや反発性が異なります。
実際の現場では、「何kg出るか」だけでなく、回収ボックスや一時保管スペースが何時間でいっぱいになるか、一日に何回廃材を移動しているかを確認した方が、処理方法を判断しやすくなります。端材の移動や整理が頻繁になっている場合は、廃材管理がすでに生産や工場内物流に影響し始めている可能性があります。
端材が発生する場所の近くで減容する
生産端材は、発生場所や材料の種類を把握しやすいのが特徴です。どの設備からEPSが出るのか、どの工程でEPE端材が発生するのか、材料の大きさや発生する時間帯も比較的確認しやすいため、外部から回収した混合廃材よりも処理方法を決めやすくなります。
そのため、すべての端材を一度大きな廃材置き場まで運んでから処理する必要はありません。同じ生産エリアから継続的に端材が出る場合は、発生場所に近いところで回収・減容することで、かさばる発泡材を工場内で何度も移動する手間を減らせます。工場内で減容しておけば、外部への搬出だけでなく、端材が発生してから回収されるまでの保管や移動の負担も減らしやすくなります。
EPSとEPEでは投入しやすさが異なる
EPSとEPEはどちらも包装用の発泡材ですが、実際に設備へ投入するときの状態は同じではありません。EPSの裁断くずや成形不良品は比較的破砕しやすく、大型品でも前処理によって連続投入しやすい状態にできます。
一方、EPEは厚みや形状によって反発性が大きく変わります。薄いシート、ロール材の端部、打ち抜き後の枠材、厚いEPEブロックでは、投入したときの状態も異なります。手で押さえてもすぐに戻るようなEPEでは、単純に「1日○kg」という情報だけで設備を判断するのは難しくなります。
EPE端材では、写真、厚み、1点あたりのサイズ、発生量に加え、連続的に出るのか、一定時間に集中して出るのかも確認しておくと、設備を選びやすくなります。
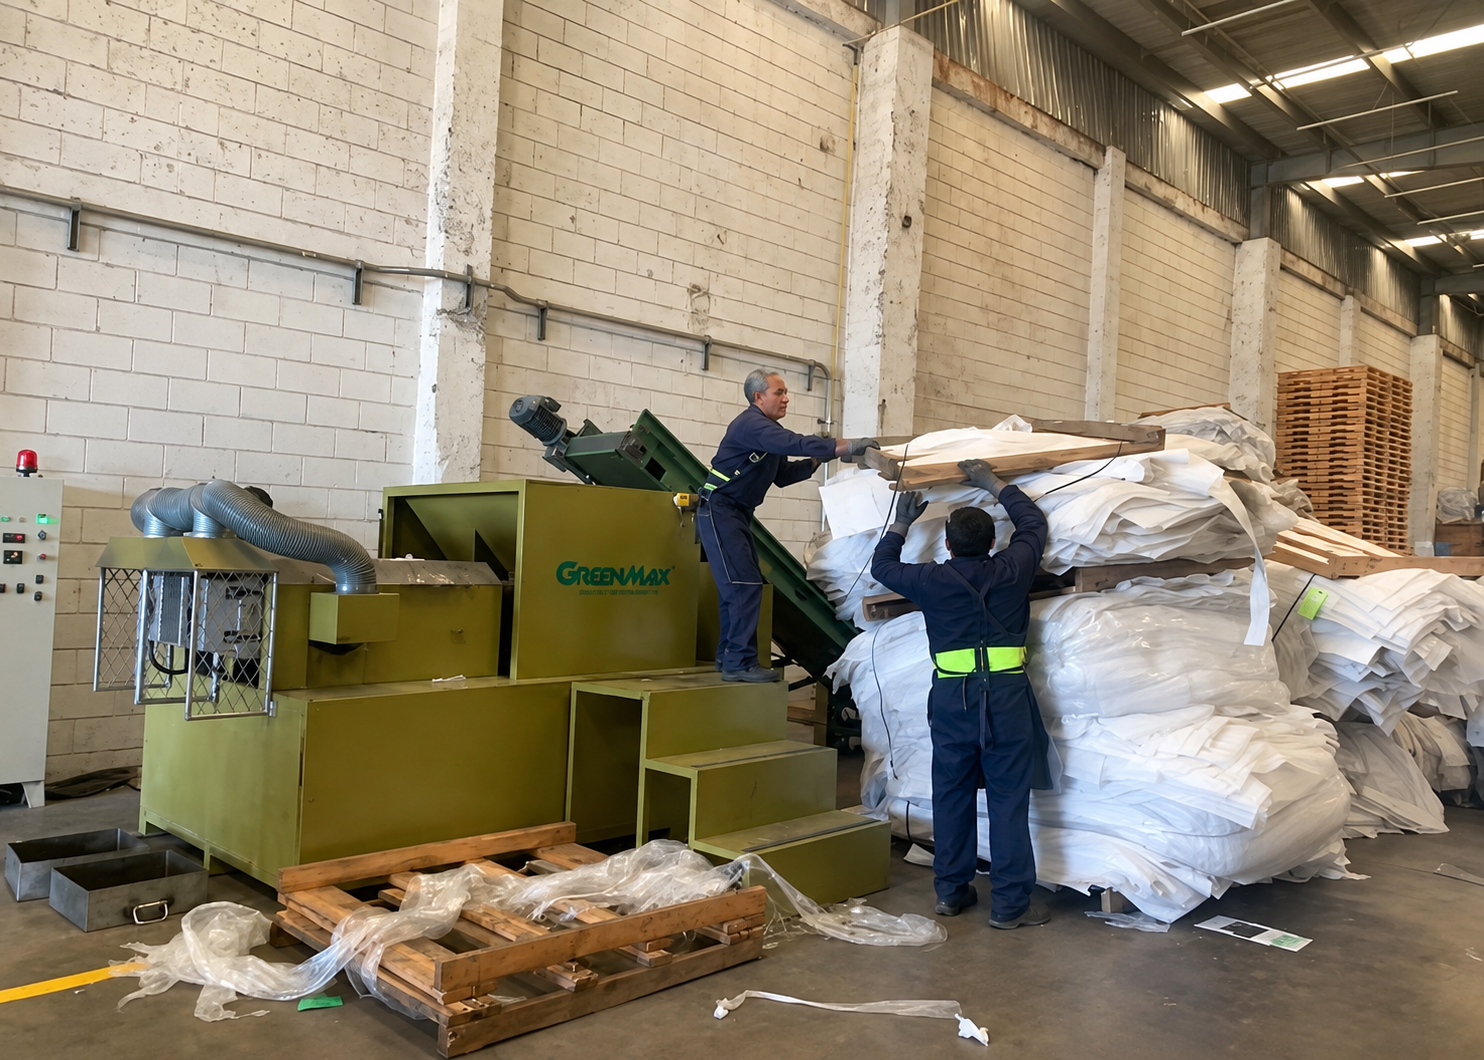
破砕が必要かどうかは投入状態で判断する
すべてのEPS・EPE端材に破砕機が必要なわけではありません。すでにサイズが小さく、そのまま安定して減容設備へ投入できる裁断くずであれば、破砕工程を追加する必要性は低くなります。
一方で、大型の成形不良品を作業員が毎回手で折る、踏みつぶす、切断してから投入している場合や、不規則な端材が投入口で引っ掛かり、投入が頻繁に止まる場合は、投入前の破砕を検討する意味があります。ここで重要なのは、単に材料を小さくすることではありません。サイズのばらつきを減らし、作業員が材料を整理し続けなくても、安定して次の工程へ送れる状態をつくることが目的です。
実例:ポーランドのEPEメーカーでの設備導入
GREENMAXでは、ポーランドのEPEメーカーにAPOLO C100とC50を納入した実績があります。
このようなEPE生産端材では、材料名だけで設備を決めるのではなく、実際の端材の状態を確認した上で検討することが重要です。EPEは厚みやサイズ、反発性によって投入時や減容時の状態が変わるため、日量だけで機種を決めるよりも、実際の端材を確認しながら処理方法や必要な能力を検討した方が、現場に合った構成を決めやすくなります。
同じ日量でも必要な処理能力は変わる
設備選定で見落とされやすいのが、「1日あたりの発生量」と「設備に必要な時間処理能力」は同じではないという点です。例えば、同じ量の端材が1日に発生するとしても、8時間の生産中に少しずつ処理する場合と、終業後の1時間でまとめて処理する場合では、設備に求められる処理能力は大きく異なります。
前者では、生産のペースに合わせて安定して処理できることが重要です。後者では、短時間で1日分の端材を処理できる能力が必要になります。そのため、設備選定時には日量だけでなく、端材が何時間かけて発生するのか、発生量が増える時間帯があるのか、連続処理するのか、まとめて処理するのかまで確認する必要があります。
回収頻度も減容設備の必要性に影響する
もう一つ確認しておきたいのが、外部のリサイクル業者がどのくらいの頻度で回収に来るかです。端材は毎日発生しているのに、回収が週1回であれば、工場側はその間に発生する端材を保管しておかなければなりません。この場合、重量がそれほど多くなくても、保管スペースが先に足りなくなることがあります。
逆に、回収頻度が高く、工場内にも十分な一時保管スペースがある場合は、すぐに減容設備が必要とは限りません。工場内減容を検討する際は、端材の発生ペース、利用できる保管スペース、実際の回収頻度を一緒に確認することが重要です。
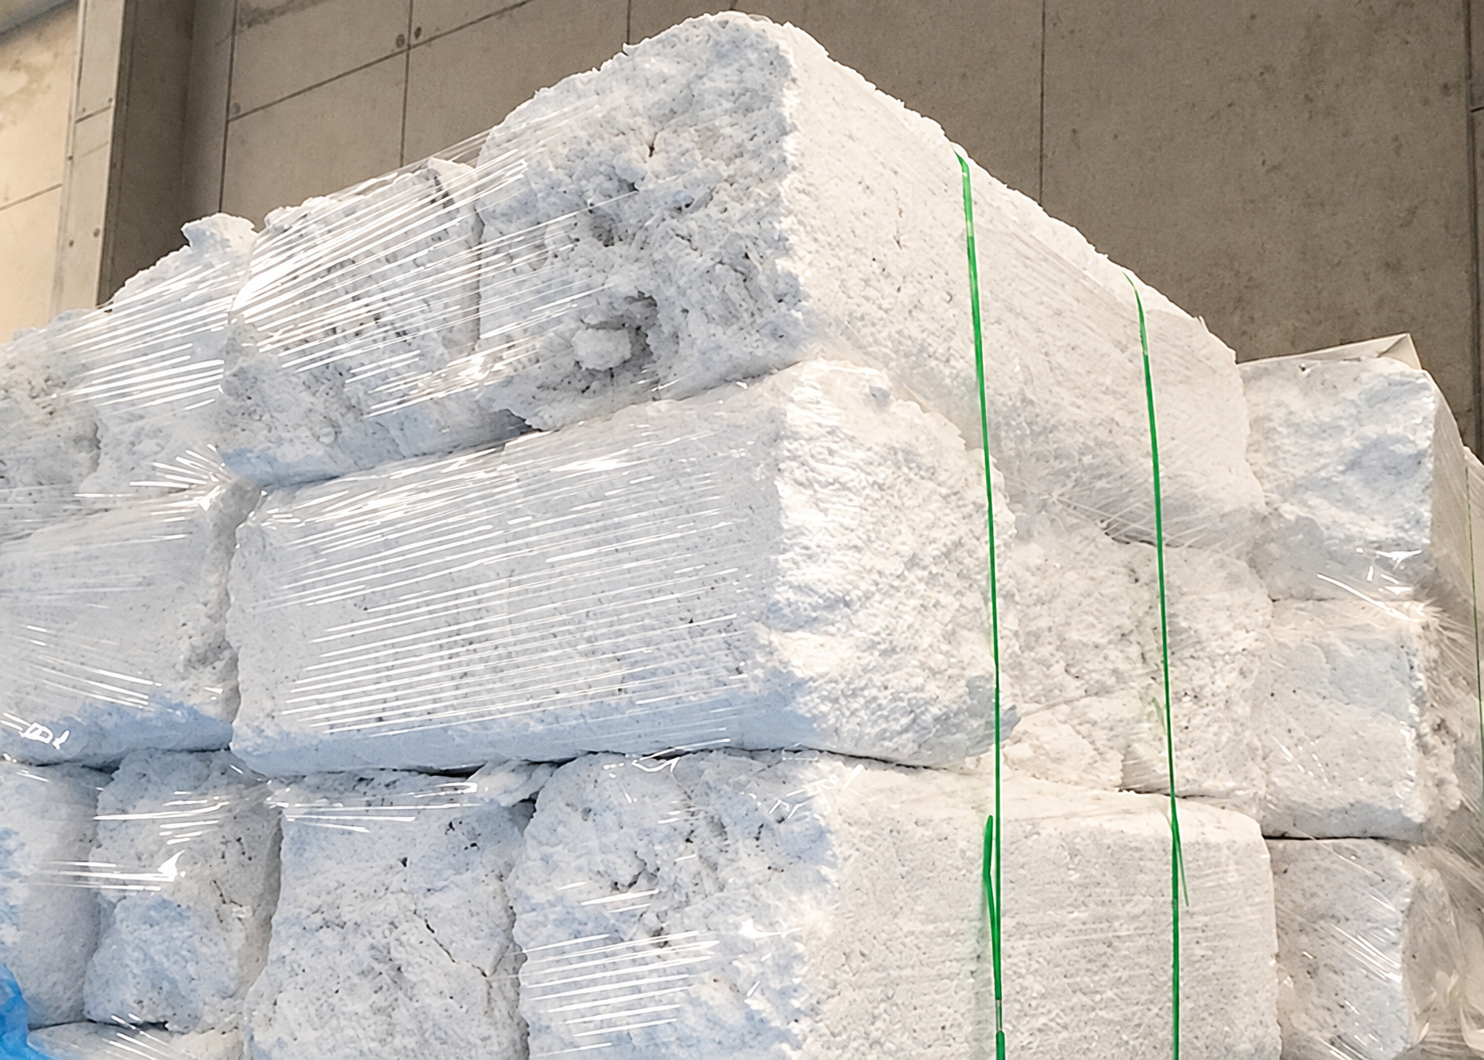
減容前にリサイクル業者の受入条件を確認する
減容後の材料を外部のリサイクル業者へ引き渡す場合は、設備を決める前に受入条件を確認しておく必要があります。EPSとEPEを分ける必要があるのか、テープやフィルム、紙ラベルをどの程度除去する必要があるのか、減容後の材料形状に条件があるのかなどを事前に確認します。
リサイクル業者がEPSとEPEの分別を求めているのであれば、製造工程から出た時点で分けておく方が効率的です。また、異物の多い材料を受け入れてもらえない場合は、減容後ではなく、設備へ投入する前に対応する必要があります。そのため、包装材工場では、端材の行き先を確認してから回収方法や減容方法を決める方が、実際の運用に合いやすくなります。
端材処理を見直した方がよい現場のサイン
廃材置き場をほぼ毎日整理している、作業員がかさばる発泡材を何度も移動している、大型端材を毎回手作業で切断している、回収業者が来る前に保管場所が足りなくなる。こうした状態が続いている場合は、端材処理が工場管理に影響し始めている可能性があります。
その場合は、単に保管場所を増やすのではなく、端材が生産ラインから出た後の流れそのものを見直す必要があります。どこで回収するのか、破砕が必要か、いつ減容するのか、どのタイミングで次のリサイクル工程へ送るのかを整理することで、工場内での端材処理を改善しやすくなります。
FAQ
EPS・EPE包装材の端材は、どのような場合に工場内減容が向いていますか?
端材が毎日継続して発生し、短期間で保管スペースを圧迫する場合や、リサイクル業者が頻繁に回収できない場合は、工場内減容を検討しやすい条件です。一方、十分な保管スペースがあり、回収頻度も高い場合は、現在の処理方法と比較しながら判断できます。
EPE端材はなぜ実際の材料を確認することが重要ですか?
EPEは厚み、形状、サイズ、反発性によって投入時や減容時の状態が変わります。薄いシート端材と厚いブロック状の端材では扱い方も異なるため、日量だけでなく、実際の端材写真やサイズを確認することが重要です。
減容前に破砕機が必要になるのはどのような場合ですか?
大型端材を毎回手作業で折ったり切ったりしないと投入できない場合や、不規則な材料が投入口で引っ掛かり、連続投入しにくい場合は、投入前の破砕を検討できます。すでにサイズが小さく、安定して投入できる端材であれば、必ずしも破砕工程を追加する必要はありません。
設備相談の前に準備しておくとよい情報は何ですか?
端材の写真、材質、厚み、1点あたりのサイズ、1日の発生量、発生する時間帯、現在の保管方法、回収頻度、処理後の材料の行き先を整理しておくと、実際の工場条件に合った処理方法を検討しやすくなります。